Najważniejsze liczby dla standardowego gwintu M12 w jednym miejscu
- Średnica nominalna gwintu M12 wynosi 12 mm.
- Typowy skok zwykły to 1,75 mm, czyli oznaczenie M12 bez dodatkowego symbolu.
- Pod gwint wewnętrzny M12 × 1,75 najczęściej wierci się otwór 10,2 mm.
- Otwór przelotowy dla śruby M12 ma zwykle 13,0-14,5 mm, zależnie od wymaganej dokładności montażu.
- Warianty drobnozwojne to między innymi M12 × 1,5 oraz M12 × 1,25.
- Gwint M12 w złączu hydraulicznym lub elektrycznym nie musi mieć takich samych parametrów jak śruba M12.
Jak czytać oznaczenie M12
Litera M oznacza gwint metryczny o profilu ISO, a liczba 12 określa jego średnicę nominalną w milimetrach. Nie jest to jednak średnica mierzona na dnie wrębów. Na gotowej śrubie pomiar suwmiarką może dać wynik nieco mniejszy, szczególnie gdy gwint ma klasę tolerancji, powłokę albo jest zużyty.Jeżeli przy oznaczeniu nie podano skoku, przyjmuje się najczęściej gwint zwykły M12 × 1,75. Zapis M12 × 1,5 oznacza tę samą średnicę nominalną, ale odległość między kolejnymi zwojami wynosi już 1,5 mm. Tych wariantów nie można bezpiecznie łączyć, mimo że oba elementy mają około 12 mm średnicy.
W dokumentacji technicznej można spotkać również oznaczenia takie jak M12-6H albo M12-6g. Wielka litera dotyczy gwintu wewnętrznego, mała zewnętrznego, a cyfra określa klasę tolerancji. W typowych połączeniach śruba 6g i nakrętka 6H tworzą standardową parę roboczą.
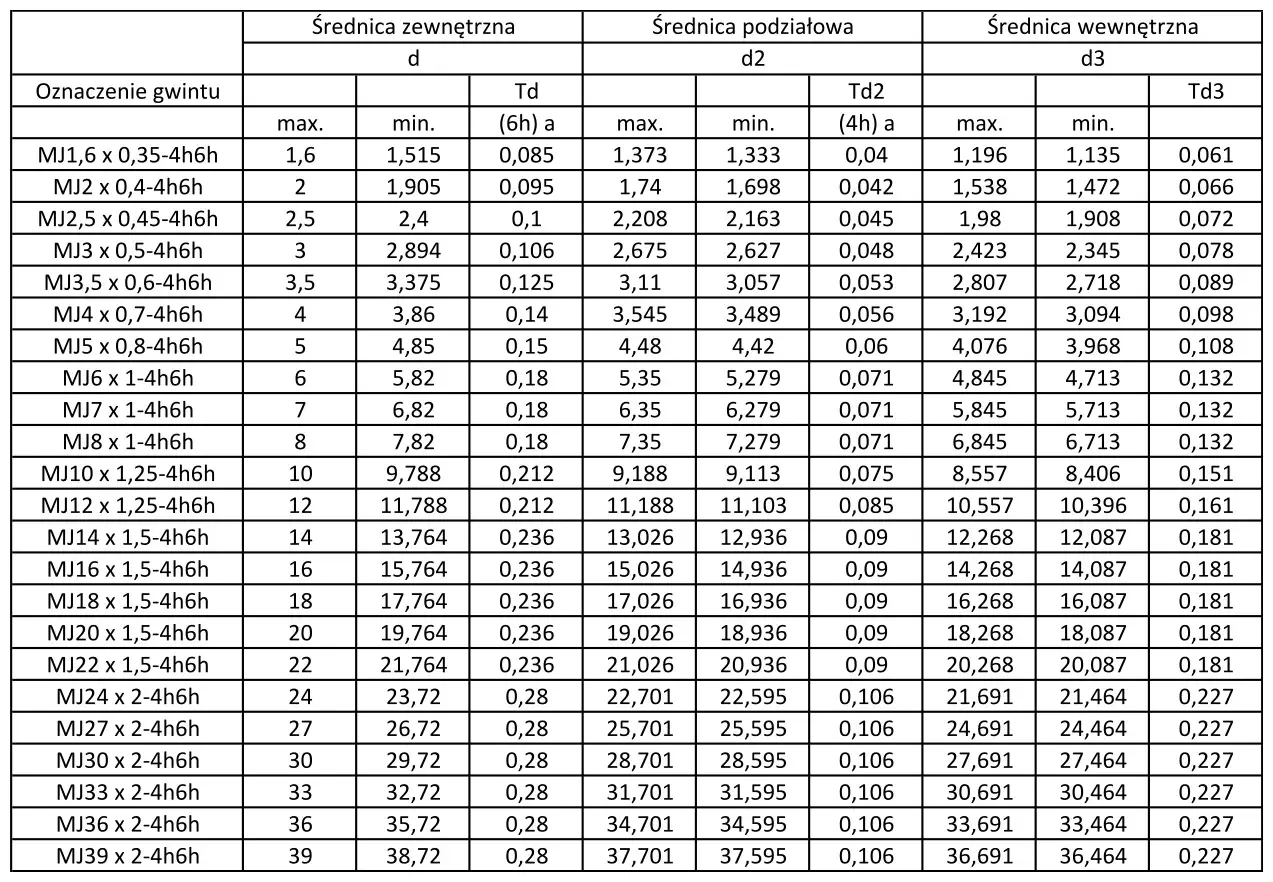
Najważniejsze wymiary gwintu M12 × 1,75
Poniższe dane dotyczą popularnego gwintu zwykłego i tolerancji 6H/6g. Pokazuję je, ponieważ sama średnica nominalna nie wystarcza do kontroli jakości. W warsztacie najczęściej sprawdzam przede wszystkim skok, średnicę zewnętrzną oraz średnicę otworu, a w przypadku odpowiedzialnych połączeń korzystam dodatkowo ze sprawdzianu gwintowego.
| Parametr | Wymiar lub zakres | Znaczenie praktyczne |
|---|---|---|
| Średnica nominalna | 12,00 mm | Rozmiar określający oznaczenie M12 |
| Skok gwintu | 1,75 mm | Odległość między zwojami |
| Średnica zewnętrzna śruby 6g | około 11,701-11,966 mm | Rzeczywisty wymiar wierzchołków gwintu |
| Średnica podziałowa śruby 6g | około 10,679-10,829 mm | Wymiar istotny dla prawidłowego zazębienia |
| Średnica rdzenia śruby 6g | około 9,543-10,072 mm | Najmniejsza strefa profilu gwintu zewnętrznego |
| Średnica podziałowa nakrętki 6H | około 10,863-11,063 mm | Wymiar wewnętrznego profilu współpracującego ze śrubą |
| Średnica rdzenia nakrętki 6H | około 10,106-10,441 mm | Średnica po wykonaniu gwintu wewnętrznego |
Zakresy wynikają z tolerancji, dlatego śruba zmierzona na 11,8 mm nie musi być wadliwa. Z drugiej strony pomiar suwmiarką nie potwierdzi skoku. Do tego potrzebny jest grzebień do gwintów albo próba z pewnym wzorcem, na przykład nakrętką M12 × 1,75.
Wymiary podstawowe wynikają z rodziny norm ISO 261, ISO 724 i ISO 965. Przy produkcji seryjnej, połączeniu obciążonym zmęczeniowo albo elemencie z powłoką trzeba sprawdzić konkretną klasę tolerancji, ponieważ powyższe wartości nie zastępują dokumentacji wykonawczej.
Jaki otwór wykonać pod gwint M12
Do nacięcia gwintu wewnętrznego najpierw wykonuje się otwór o średnicy mniejszej od 12 mm. Dla skoku zwykłego przyjmuje się popularną zasadę średnica wiertła ≈ średnica nominalna minus skok, ale w praktyce dobiera się rozmiar zgodnie z tabelą producenta gwintownika i materiałem obrabianego elementu.
| Oznaczenie gwintu | Skok | Typowy otwór pod gwint |
|---|---|---|
| M12 × 1,75 | 1,75 mm | 10,2 mm |
| M12 × 1,5 | 1,5 mm | 10,5 mm |
| M12 × 1,25 | 1,25 mm | 10,75 mm, często stosuje się wiertło 10,8 mm |
| M12 × 1,0 | 1,0 mm | 11,0 mm |
W stali konstrukcyjnej otwór 10,2 mm daje zwykle dobry kompromis między wysokością zarysu gwintu a siłą potrzebną do gwintowania. Przy stali nierdzewnej, twardym materiale lub cienkościennej tulei nie zwiększam ślepo procentu zazębienia. Zbyt mały otwór podnosi moment gwintowania, sprzyja zakleszczeniu narzędzia i może wyrwać świeżo wykonany gwint.
Przeczytaj również: Jak odkręcić zardzewiałą śrubę bez jej urwania?
Otwór przelotowy dla śruby
Jeżeli śruba M12 przechodzi przez dwa łączone elementy i jest dokręcana nakrętką, nie wykonuje się otworu 10,2 mm. Taki wymiar jest przeznaczony pod gwint wewnętrzny. Dla śruby przelotowej stosuje się większy otwór, aby elementy można było złożyć bez wkręcania śruby w materiał.
| Rodzaj pasowania | Średnica otworu dla M12 | Kiedy ma sens |
|---|---|---|
| Ścisłe | 13,0 mm | Dokładniejsze pozycjonowanie elementów |
| Normalne | 13,5 mm | Najbardziej uniwersalny montaż maszynowy |
| Powiększone | 14,5 mm | Korekta niewielkich przesunięć lub trudny montaż |
Do zwykłego wspornika, osłony albo uchwytu najczęściej wybieram 13,5 mm. Otwór 14,5 mm ułatwia składanie, ale zmniejsza możliwość dokładnego ustalenia położenia i może pogorszyć pracę połączenia pod obciążeniem poprzecznym.
Jak poprawnie nagwintować otwór M12
Najwięcej problemów nie wynika z samego gwintownika, tylko z krzywo rozpoczętego otworu albo braku miejsca na wióry. Przy ręcznej pracy pilnuję osiowości i robię niewielkie fazowanie wejścia. Taka faza ułatwia rozpoczęcie cięcia i chroni pierwszy zwój przed zgnieceniem.
- Wyznacz oś otworu i wywierć otwór o odpowiedniej średnicy, na przykład 10,2 mm dla M12 × 1,75.
- Wykonaj lekką fazę na wejściu, szczególnie gdy gwint ma zaczynać się na równej powierzchni.
- Użyj oleju do gwintowania dobranego do materiału. Dla aluminium i stali nierdzewnej nie warto zastępować go przypadkowym smarem.
- Prowadź gwintownik prostopadle do powierzchni. Przy gwintowaniu ręcznym co kilka obrotów cofnij narzędzie, aby złamać wiór.
- Po zakończeniu oczyść otwór i sprawdź go właściwą śrubą lub sprawdzianem.
W otworze ślepym trzeba zostawić dodatkową głębokość na stożek wejściowy gwintownika i wióry. Jeżeli potrzebujesz 18 mm pełnego gwintu, samo wiercenie na 18 mm będzie zwykle zbyt krótkie. W praktyce głębokość wiercenia dobieram do rodzaju gwintownika, jego fazy i wymaganej długości zazębienia.
Orientacyjnie dla śruby M12 przyjmuje się długość zazębienia równą około 1D w stali twardej, 1,5D w stali miękkiej lub żeliwie i 2D w aluminium albo tworzywie. Oznacza to odpowiednio około 12, 18 i 24 mm, ale przy połączeniach odpowiedzialnych wynik trzeba sprawdzić obliczeniowo.
Gwint M12 w hydraulice, przewodach i złączach
W instalacjach hydraulicznych zapis M12 może oznaczać gwint przyłączeniowy, na przykład M12 × 1,5, a nie zwykłą śrubę montażową. O zgodności decyduje wtedy nie tylko skok, lecz także rodzaj uszczelnienia, stożek, podkładka lub o-ring. Wkręcenie pasującej śruby do korpusu nie oznacza jeszcze, że połączenie będzie szczelne.
Przy wymianie końcówki przewodu sprawdzam cztery rzeczy: średnicę, skok, długość części gwintowanej i powierzchnię uszczelniającą. To szczególnie ważne w maszynach, gdzie podobne wizualnie przyłącza mogą różnić się sposobem uszczelniania. Gwint M12 × 1,5 z uszczelnieniem na stożku nie jest zamiennikiem dla elementu z uszczelnieniem czołowym.
Podobna pułapka występuje przy złączach elektrycznych M12. Tutaj oznaczenie zwykle opisuje rozmiar gwintu sprzęgającego obudowy, ale o dopasowaniu decydują także kodowanie, liczba pinów, układ styków i stopień ochrony. Złącze M12 do przewodu czujnika nie jest więc automatycznie kompatybilne z każdą nakrętką lub śrubą M12.
Skok zwykły czy drobnozwojny
Standardowy M12 × 1,75 jest najłatwiejszy do kupienia i dobrze sprawdza się w typowych połączeniach konstrukcyjnych. Gwint drobnozwojny ma mniejszy skok, a więc więcej zwojów na tej samej długości. Daje to lepszą regulację i często większą powierzchnię czynną, ale wymaga dokładniejszego rozpoznania elementu.| Wariant | Zalety | Ograniczenia | Przykładowe zastosowanie |
|---|---|---|---|
| M12 × 1,75 | Łatwa dostępność, szybki montaż, duża odporność na zabrudzenia | Mniejsza dokładność regulacji | Śruby konstrukcyjne, uchwyty, wsporniki |
| M12 × 1,5 | Więcej zwojów i mniejszy skok regulacji | Nie pasuje do standardowej nakrętki M12 | Przyłącza, elementy cienkościenne, regulacja |
| M12 × 1,25 lub 1,0 | Bardzo precyzyjna regulacja i mała zmiana położenia na obrót | Większa wrażliwość na uszkodzenia i trudniejsza dostępność | Specjalistyczne mechanizmy i elementy regulacyjne |
W połączeniach narażonych na drgania drobny skok może być korzystny, ale nie traktuję go jako uniwersalnego zabezpieczenia przed odkręcaniem. O wyniku decydują również napięcie wstępne, klasa śruby, podkładka, sposób blokowania i obciążenie. W maszynie pracującej wibracyjnie dobrze dobrany wariant gwintu to dopiero część rozwiązania.
Co najczęściej prowadzi do błędnego doboru
Pierwszy błąd to dobieranie części wyłącznie po średnicy. Śruba M12 × 1,75 i M12 × 1,5 wyglądają podobnie, lecz po kilku obrotach zaczynają się klinować. Nie dokręcam elementu na siłę, bo zwykle kończy się to zniszczeniem gwintu w droższej części.
- Pomiar suwmiarką bez sprawdzenia skoku nie wystarcza do identyfikacji gwintu.
- Wiercenie otworu 10,2 mm jest właściwe pod gwint M12 × 1,75, ale nie pod każdy wariant drobnozwojny.
- Otwór przelotowy 10,2 mm nie jest otworem montażowym dla śruby przechodzącej przez dwa elementy.
- Śruba M12 nie zastępuje króćca hydraulicznego, nawet gdy daje się wkręcić w korpus.
- Klasa wytrzymałości śruby wpływa na dopuszczalne obciążenie, ale nie zmienia nominalnej średnicy ani skoku.
Gdy nie mam pewności, porównuję element z nową nakrętką o znanym oznaczeniu albo używam sprawdzianu trzpieniowego i pierścieniowego. W przypadku złącza hydraulicznego oglądam dodatkowo miejsce uszczelnienia. To kilka minut kontroli, które potrafią oszczędzić rozwiercania korpusu, wymiany przewodu albo naprawy zerwanego gwintu.
Jak zapisać M12 w dokumentacji i zamówieniu
Samo oznaczenie M12 bywa wystarczające tylko dla prostego elementu z gwintem zwykłym. W zamówieniu lub rysunku technicznym lepiej podać średnicę, skok, długość, tolerancję i rodzaj elementu. Przykład poprawnego zapisu to M12 × 1,75-6H dla gwintu wewnętrznego albo M12 × 1,5-6g dla gwintu zewnętrznego.
Dla śruby trzeba dodać również klasę własności, na przykład 8.8, materiał i rodzaj powłoki. Dla przyłącza hydraulicznego dopisuję typ końcówki oraz sposób uszczelnienia. Taki opis ogranicza ryzyko, że dostawca wyśle właściwą średnicę, ale niewłaściwy skok lub niepasujący wariant wykonania.
M12 bez zgadywania przy następnym montażu
Najbardziej uniwersalny zestaw do standardowego połączenia to śruba i nakrętka M12 × 1,75, otwór przelotowy 13,5 mm albo otwór pod gwint 10,2 mm. Przed montażem zawsze sprawdzam skok, ponieważ właśnie ten parametr najczęściej odpowiada za pozorną niezgodność części.
W hydraulice i złączach przewodów sama liczba 12 nie zamyka tematu. Trzeba jeszcze potwierdzić wariant gwintu oraz sposób uszczelnienia, a w złączach elektrycznych również kodowanie i układ styków. Taka krótka weryfikacja jest prostsza, tańsza i bezpieczniejsza niż poprawianie źle dobranego połączenia po uruchomieniu maszyny.