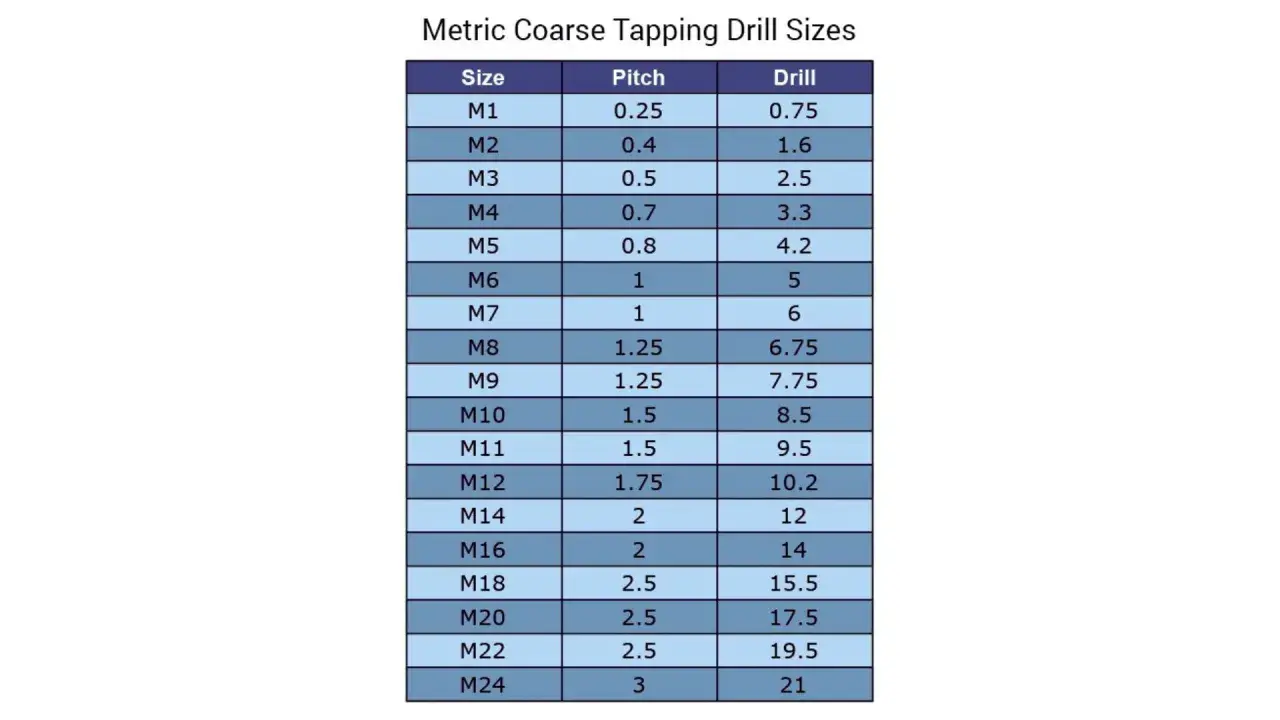
Dobór śruby lub złączki nie kończy się na zmierzeniu średnicy. Przy tej samej średnicy nominalnej może występować kilka skoków, a pomyłka między M10×1 a M10×1,5 potrafi zniszczyć gwint już przy pierwszym montażu. Poniżej pokazuję tabelę popularnych gwintów metrycznych drobnozwojnych, średnice otworów pod gwint oraz zasady doboru w mechanice, hydraulice i serwisie maszyn.
Najważniejsze dane do szybkiego doboru gwintu
- Oznaczenie M10×1 oznacza średnicę nominalną 10 mm i skok 1 mm.
- Mniejszy skok daje więcej zwojów na tej samej długości oraz większą średnicę rdzenia.
- Do otworu pod gwint M10×1 najczęściej stosuje się wiertło 9 mm.
- Gwint drobnozwojny nie jest tym samym co gwint rurowy stosowany w wielu złączach hydraulicznych.
- O poprawnym połączeniu decydują także tolerancja, długość zazębienia, materiał i sposób uszczelnienia.
Jak czytać oznaczenie gwintu drobnozwojnego
W zapisie M12×1,25 litera M oznacza gwint metryczny, liczba 12 określa średnicę nominalną w milimetrach, a wartość 1,25 jest skokiem gwintu. Skok to odległość między odpowiadającymi sobie punktami dwóch sąsiednich zwojów. Im mniejsza ta wartość, tym drobniejszy gwint.
W przypadku gwintu zwykłego skok często nie jest dopisywany. Przykładowo samo M10 zwykle oznacza M10×1,5. Dla wersji drobnozwojnej trzeba podać skok, ponieważ dla tej samej średnicy może istnieć kilka odmian, takich jak M10×1,25, M10×1 albo M10×0,75.
Nie utożsamiam małego skoku z większą dokładnością wykonania. Dokładność określa klasa tolerancji, na przykład 6H dla gwintu wewnętrznego i 6g dla zewnętrznego. Drobnozwojność opisuje geometrię gwintu, a nie jakość jego wykonania.
Tabela popularnych gwintów metrycznych drobnozwojnych
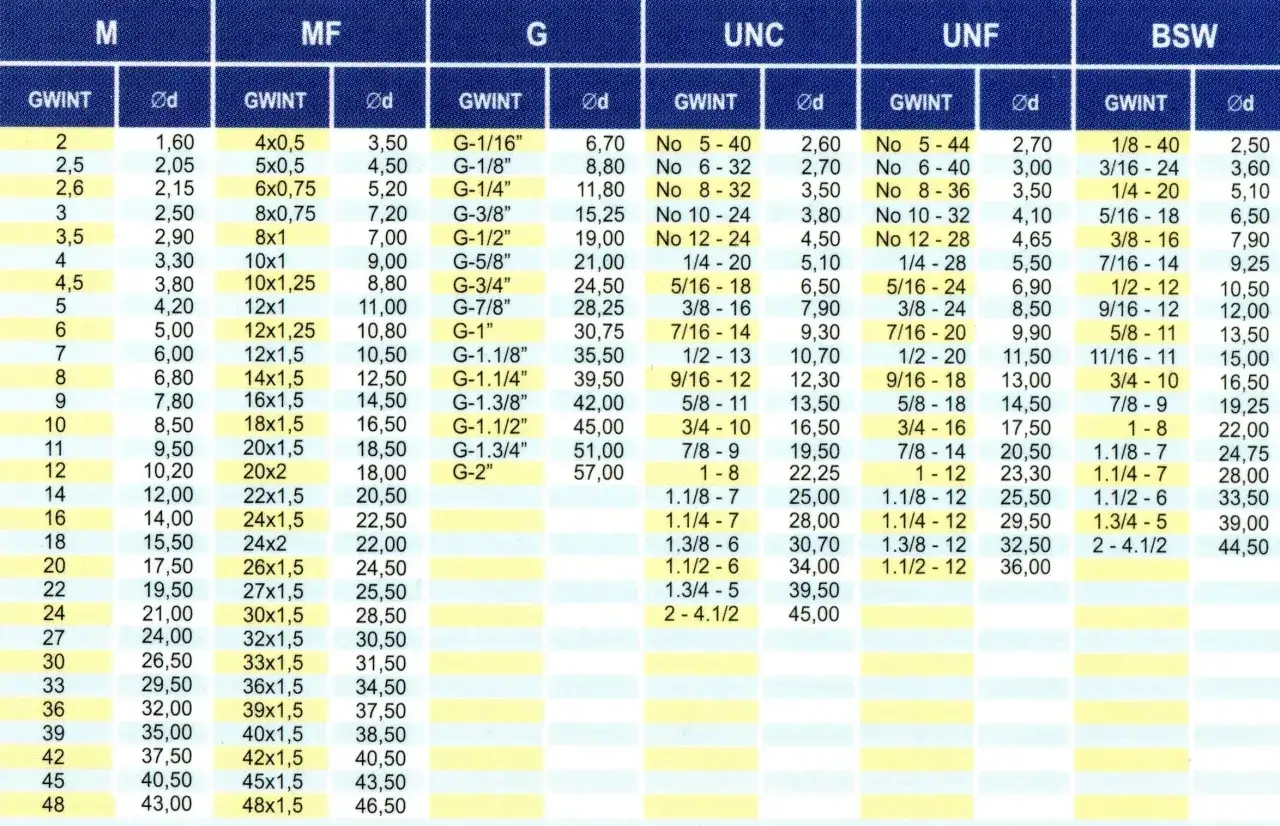
Najwygodniej czytać tabelę poziomo. Średnica nominalna mówi, jaki rozmiar ma śruba, skok określa odmianę gwintu, a średnica wiertła wskazuje orientacyjny otwór przygotowywany przed gwintowaniem otworu wewnętrznego.
| Oznaczenie | Średnica nominalna d [mm] | Skok P [mm] | Średnica rdzenia gwintu wewnętrznego D1 [mm] | Typowe wiertło [mm] |
|---|---|---|---|---|
| M3×0,35 | 3 | 0,35 | 2,621 | 2,65-2,7 |
| M4×0,5 | 4 | 0,5 | 3,459 | 3,5 |
| M5×0,5 | 5 | 0,5 | 4,459 | 4,5 |
| M6×0,75 | 6 | 0,75 | 5,188 | 5,2 |
| M8×1 | 8 | 1 | 6,917 | 7 |
| M8×0,75 | 8 | 0,75 | 7,188 | 7,3 |
| M10×1,25 | 10 | 1,25 | 8,647 | 8,8 |
| M10×1 | 10 | 1 | 8,917 | 9 |
| M12×1,5 | 12 | 1,5 | 10,376 | 10,5 |
| M12×1,25 | 12 | 1,25 | 10,647 | 10,8 |
| M12×1 | 12 | 1 | 10,917 | 11 |
| M14×1,5 | 14 | 1,5 | 12,376 | 12,5 |
| M16×1,5 | 16 | 1,5 | 14,376 | 14,5 |
| M18×1,5 | 18 | 1,5 | 16,376 | 16,5 |
| M20×1,5 | 20 | 1,5 | 18,376 | 18,5 |
| M20×2 | 20 | 2 | 17,835 | 18 |
| M22×1,5 | 22 | 1,5 | 20,376 | 20,5 |
| M24×1,5 | 24 | 1,5 | 22,376 | 22,5 |
| M24×2 | 24 | 2 | 21,835 | 22 |
| M27×2 | 27 | 2 | 24,835 | 25 |
| M30×2 | 30 | 2 | 27,835 | 28 |
Podane średnice wierteł są wartościami typowymi dla gwintowników skrawających. Nie są uniwersalnym wymiarem dla każdej sytuacji, ponieważ materiał, tolerancja, rodzaj gwintownika i wymagany stopień wypełnienia zwoju mogą zmienić zalecenie o kilka dziesiątych milimetra.
Gwint drobnozwojny a zwykły w praktycznym porównaniu
Najprostsze porównanie widać przy tych samych średnicach. Dla M10 gwint zwykły ma skok 1,5 mm, natomiast popularne odmiany drobnozwojne mają skok 1,25 lub 1 mm.
| Średnica | Gwint zwykły | Wariant drobnozwojny | Praktyczna różnica |
|---|---|---|---|
| M6 | M6×1 | M6×0,75 | Więcej zwojów i mniejszy przesuw na obrót |
| M8 | M8×1,25 | M8×1 lub M8×0,75 | Lepsza regulacja i większy rdzeń śruby |
| M10 | M10×1,5 | M10×1,25 lub M10×1 | Większa powierzchnia zazębienia |
| M12 | M12×1,75 | M12×1,5, M12×1,25 lub M12×1 | Przydatny przy cienkich ściankach |
| M20 | M20×2,5 | M20×2 lub M20×1,5 | Dokładniejsza regulacja położenia |
Drobny skok zwiększa średnicę rdzenia śruby, więc przy tej samej średnicy zewnętrznej przekrój obciążony na rozciąganie może być korzystniejszy. Mała wartość skoku zmniejsza też kąt linii śrubowej, dlatego połączenie jest mniej podatne na samoczynne luzowanie, choć nadal może wymagać nakrętki samohamownej, kleju lub zabezpieczenia mechanicznego.
Minusem jest większa wrażliwość na zabrudzenia, uszkodzenia i przekoszenie. W praktyce gwint drobnozwojny łatwiej zapiec, szczególnie w połączeniach nierdzewnych, a jego czyszczenie wymaga dokładniejszego narzędzia.
Jak dobrać wiertło i sprawdzić skok przed gwintowaniem
Dla szybkiego oszacowania można przyjąć wzór średnica wiertła ≈ średnica nominalna - skok. Dla M12×1,25 daje to 10,75 mm, dlatego w praktyce wybiera się najbliższe dostępne wiertło 10,8 mm. To dobry punkt wyjścia, ale przy odpowiedzialnym połączeniu korzystam z tabeli producenta konkretnego gwintownika.
Przy gwintowaniu otworu przelotowego trzeba uwzględnić również długość części gwintowanej i miejsce na wióry. W otworze nieprzelotowym warto wywiercić go głębiej niż zakładana długość użytkowego zazębienia, zwykle o co najmniej 2-3 skoki.
Przeczytaj również: Wymiary gwintów calowych bez pomyłek - BSP, NPT, UNC i UNF
Pomiar istniejącego gwintu
Najpierw mierzę suwmiarką średnicę zewnętrzną śruby albo średnicę otworu. Potem przykładam grzebień do gwintów lub mierzę odległość obejmującą 10 zwojów. Jeżeli na tej długości wychodzi 12,5 mm, pojedynczy skok wynosi 1,25 mm.
- Średnica około 10 mm i 10 zwojów na odcinku 10 mm wskazuje na M10×1.
- Średnica około 10 mm i 8 zwojów na odcinku 10 mm sugeruje skok około 1,25 mm.
- Jeżeli śruba ma średnicę 10 mm, ale nakrętka nie pasuje, nie należy zwiększać siły. Najczęściej problemem jest inny skok albo inny standard.
Pomiar średnicy nie wystarczy do rozpoznania gwintu. Trzeba jeszcze ustalić skok, kierunek zwoju oraz profil. Gwint metryczny M10×1 nie będzie kompatybilny z gwintem calowym UNF o podobnej średnicy, nawet jeśli nakrętka daje się częściowo nakręcić.
Gdzie stosuje się drobny gwint w hydraulice i serwisie maszyn
W mechanice gwinty drobnozwojne spotykam przy nakrętkach regulacyjnych, elementach cienkościennych, wałach, piastach, przyrządach pomiarowych i połączeniach, w których liczy się mały przesuw na jeden obrót. Dają większą kontrolę regulacji, dlatego dobrze sprawdzają się na przykład przy ustawianiu luzu.
W hydraulice trzeba zachować szczególną ostrożność. Gwint M12×1,5 nie jest automatycznie gwintem przyłącza hydraulicznego. Złącze może mieć gwint metryczny, BSPP, BSPT, UNF, JIC albo gwint specjalny, a szczelność może zapewniać stożek, pierścień O-ring, podkładka z uszczelnieniem lub taśma.
Przed zamówieniem przewodu lub adaptera sprawdzam trzy rzeczy: rodzaj gwintu, średnicę i skok oraz sposób uszczelnienia. Samo określenie „metryczne M12” jest zbyt ogólne, by bezpiecznie dobrać przewód do pompy, rozdzielacza czy siłownika.
Błędy, przez które tabela prowadzi do złego połączenia
Najczęstszy błądpolega na uznaniu, że ta sama średnica oznacza pasujące elementy. W przypadku M10 różnica między skokiem 1,5, 1,25 i 1 mm jest niewielka wizualnie, ale wystarczająca, by uszkodzić pierwsze zwoje.
- Użycie wiertła „na oko” może dać zbyt ciasny otwór, przegrzać gwintownik albo zbyt luźne zazębienie.
- Pomieszanie średnicy rdzenia z wiertłem prowadzi do złego doboru narzędzia. Wartości z tabel mogą opisywać geometrię gwintu, a nie zalecany otwór technologiczny.
- Łączenie różnych klas tolerancji może powodować zacięcie lub nadmierny luz.
- Brak fazowania utrudnia rozpoczęcie gwintowania i zwiększa ryzyko uszkodzenia pierwszego zwoju.
- Stosowanie taśmy PTFE na każdym połączeniu jest błędem, jeśli szczelność zapewnia O-ring albo podkładka.
Przy naprawie istniejącego otworu zaczynam od oczyszczenia gwintu i próby ręcznego wkręcenia wzorca. Element powinien przejść kilka zwojów bez użycia klucza. Jeżeli od początku stawia opór, zatrzymuję pracę i ponownie sprawdzam skok, zamiast „dociągać” połączenie siłą.
Jak przejść od tabeli do pewnego doboru
Tabela daje szybki punkt odniesienia, ale nie zastępuje dokumentacji elementu. Przy zwykłej śrubie wystarczy potwierdzić średnicę i skok, natomiast przy złączu hydraulicznym trzeba dodatkowo sprawdzić normę, uszczelnienie, materiał i dopuszczalne ciśnienie.
Moja praktyczna zasada jest prosta: najpierw identyfikuję cały standard połączenia, dopiero później dobieram wiertło, gwintownik lub adapter. Takie podejście ogranicza pomyłki, chroni korpusy zaworów i pozwala uniknąć sytuacji, w której pozornie pasująca śruba niszczy kosztowny element maszyny.