Przy doborze śruby, nakrętki albo przyłącza do starszej maszyny sama średnica często nie wystarcza. W tym zestawieniu pokazuję tabelę gwintów Whitwortha BSW i BSF, przeliczenie skoku na milimetry oraz sposób rozpoznania gwintu, żeby nie pomylić go z UNC, UNF, BSP ani gwintem metrycznym.
Najważniejsze dane do szybkiej identyfikacji gwintu Whitwortha
- Profil 55° i zaokrąglony zarys odróżniają Whitwortha od gwintów UN o kącie 60°.
- BSW oznacza odmianę zwykłą, a BSF drobnozwojną.
- Skok podaje się najczęściej jako TPI, czyli liczbę zwojów na cal.
- Rozmiar nominalny, na przykład 1/2 cala, nie jest dokładnym pomiarem średnicy zewnętrznej.
- W hydraulice trzeba dodatkowo rozróżnić BSPP i BSPT, ponieważ są to gwinty rurowe, a nie typowe gwinty do śrub.
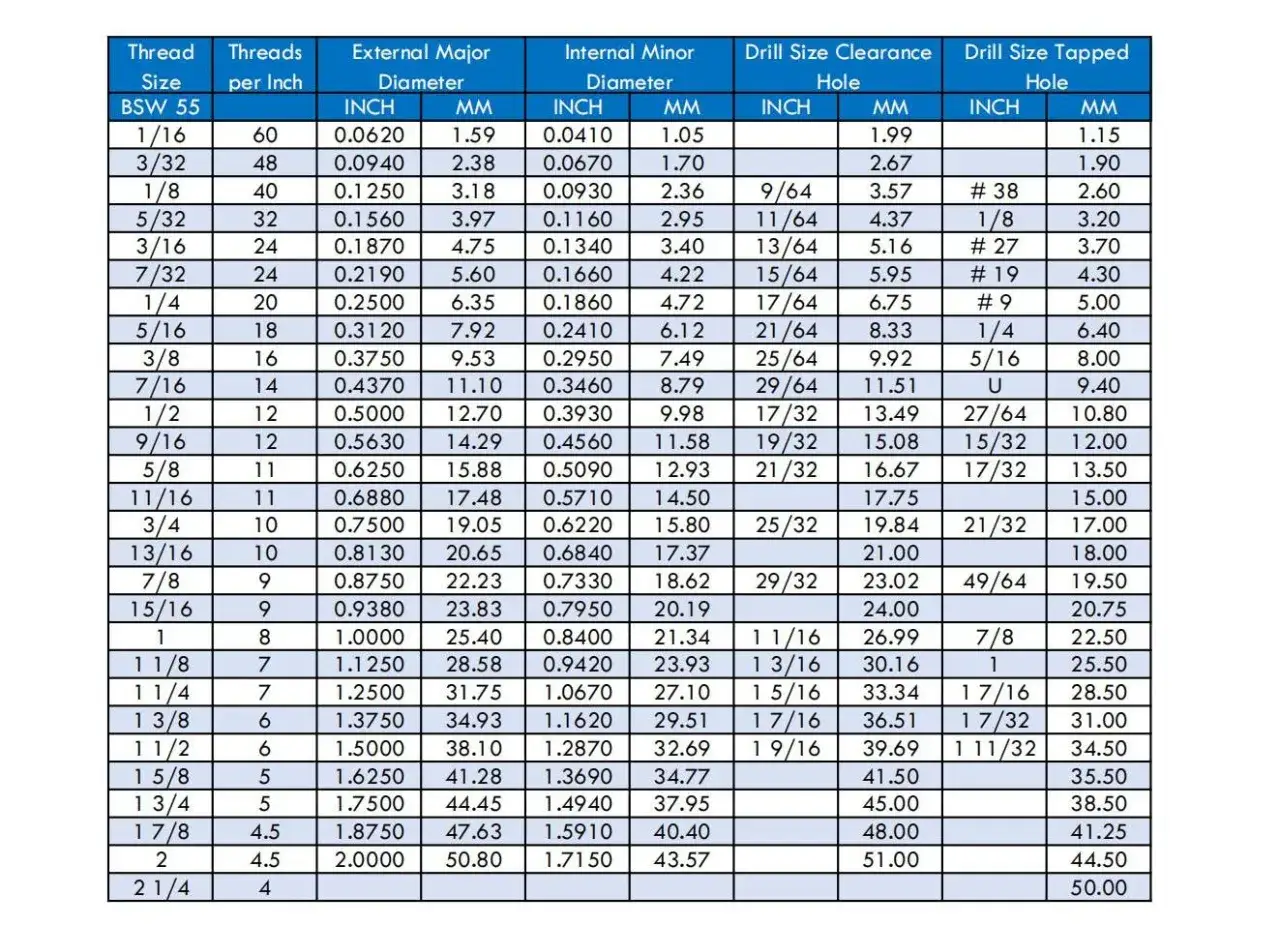
Tabela gwintów Whitwortha BSW w najczęściej używanych rozmiarach
BSW, czyli British Standard Whitworth, to zwykły, gruboziwojny gwint calowy o profilu Whitwortha. W praktyce oznaczenie 1/2 BSW - 12 oznacza średnicę nominalną pół cala i 12 zwojów na cal. Poniższa tabela zawiera wartości przydatne przy identyfikacji oraz wykonywaniu gwintu wewnętrznego.
| Oznaczenie | Liczba zwojów TPI | Skok mm | Średnica nominalna mm | Zalecane wiertło mm |
|---|---|---|---|---|
| 1/8 BSW | 40 | 0,635 | 3,175 | 2,50 |
| 3/16 BSW | 24 | 1,058 | 4,762 | 3,60 |
| 1/4 BSW | 20 | 1,270 | 6,350 | 5,10 |
| 5/16 BSW | 18 | 1,411 | 7,938 | 6,50 |
| 3/8 BSW | 16 | 1,588 | 9,525 | 7,90 |
| 7/16 BSW | 14 | 1,814 | 11,113 | 9,25 |
| 1/2 BSW | 12 | 2,117 | 12,700 | 10,50 |
| 9/16 BSW | 12 | 2,117 | 14,288 | 12,00 |
| 5/8 BSW | 11 | 2,309 | 15,875 | 13,50 |
| 3/4 BSW | 10 | 2,540 | 19,050 | 16,50 |
| 7/8 BSW | 9 | 2,822 | 22,225 | 19,25 |
| 1 BSW | 8 | 3,175 | 25,400 | 22,00 |
Skok w milimetrach wynika z prostego przeliczenia 25,4 ÷ TPI. Średnica wiertła jest wartością praktyczną i może wymagać korekty zależnie od materiału, klasy gwintownika oraz tego, czy potrzebny jest pełny, czy nieco lżejszy zarys gwintu.
BSF ma ten sam profil, ale drobniejszy skok
BSF, czyli British Standard Fine, zachowuje kąt 55° i zaokrąglone wierzchołki zwoju, lecz ma więcej zwojów na tej samej długości. Drobniejszy skok daje większą długość zazębienia przy tej samej średnicy i bywa korzystny w cienkościennych elementach oraz połączeniach narażonych na drgania.
| Oznaczenie | Liczba zwojów TPI | Skok mm | Średnica nominalna mm | Zalecane wiertło mm |
|---|---|---|---|---|
| 3/16 BSF | 32 | 0,794 | 4,762 | 4,00 |
| 1/4 BSF | 26 | 0,977 | 6,350 | 5,40 |
| 5/16 BSF | 22 | 1,155 | 7,938 | 6,75 |
| 3/8 BSF | 20 | 1,270 | 9,525 | 8,30 |
| 7/16 BSF | 18 | 1,411 | 11,113 | 9,50 |
| 1/2 BSF | 16 | 1,588 | 12,700 | 11,10 |
| 9/16 BSF | 16 | 1,588 | 14,288 | 12,70 |
| 5/8 BSF | 14 | 1,814 | 15,875 | 14,30 |
| 3/4 BSF | 12 | 2,117 | 19,050 | 17,10 |
| 7/8 BSF | 11 | 2,309 | 22,225 | 19,80 |
| 1 BSF | 10 | 2,540 | 25,400 | 23,00 |
BSW i BSF mogą mieć tę samą średnicę nominalną, ale nie są zamienne, jeśli różnią się skokiem. Przykładowo nakrętka 1/2 BSW ma 12 TPI, a nakrętka 1/2 BSF ma 16 TPI. Próba wkręcenia jednej na drugą zwykle kończy się uszkodzeniem pierwszych zwojów.
Jak rozpoznać gwint bez dokumentacji maszyny
Przy starej pompie, obrabiarce albo ciągniku zaczynam od pomiaru, ale nie kończę na suwmiarce. Najpewniejszy wynik daje połączenie średnicy, liczby zwojów i kąta profilu.
- Oczyść gwint z farby, rdzy i resztek uszczelniacza.
- Zmierz średnicę zewnętrzną śruby albo średnicę otworu w kilku miejscach.
- Przyłóż grzebień do gwintów calowych i sprawdź TPI. Jeśli go nie masz, policz zwoje na odcinku jednego cala.
- Porównaj wynik z tabelą, pamiętając, że rozmiar nominalny jest wartością umowną.
- Jeśli nadal są wątpliwości, sprawdź profil za pomocą wzornika 55° lub skonsultuj część z dokumentacją producenta.
Dobrym przykładem pomyłki jest 3/8 BSW i 3/8 UNC. Oba gwinty mają 16 TPI, ale Whitworth ma profil 55°, a UNC 60°. Mogą dać się lekko rozpocząć, jednak nie zapewnią prawidłowego zazębienia ani bezpiecznej wytrzymałości połączenia.
Nie próbuję też dopasowywać gwintu wyłącznie po średnicy. 1/4 BSW ma skok 1,27 mm, natomiast zbliżony wymiarowo M6 ma zwykle skok 1,00 mm. Taka para wygląda podobnie, lecz nie jest poprawnym zamiennikiem.
Gwint Whitwortha a BSP w hydraulice
W instalacjach hydraulicznych określenie „Whitworth” często prowadzi do nieporozumienia, ponieważ rodzina BSP również korzysta z profilu 55°. Nie oznacza to jednak, że gwint rurowy BSP można traktować jak śrubę BSW lub BSF.
| Oznaczenie | Rodzaj | Typowe zastosowanie | Sposób uszczelnienia |
|---|---|---|---|
| BSPP, G | Równoległy | Złącza, korpusy zaworów, armatura | Podkładka, O-ring albo stożek |
| BSPT, R | Stożkowy | Przyłącza rurowe i pneumatyczne | Uszczelnienie na zwoju z użyciem odpowiedniego środka |
| BSW | Równoległy gwint mocujący | Śruby, szpilki i starsze maszyny | Docisk powierzchni łączonych, nie sam gwint |
| BSF | Drobnozwojny gwint mocujący | Mechanika precyzyjna i starsza motoryzacja | Docisk powierzchni łączonych |
Przy złączu rurowym patrzę nie tylko na średnicę, lecz także na to, czy gwint jest równoległy czy stożkowy. Na przykład 1/2 BSP ma nominalny rozmiar rury, a nie średnicę zewnętrzną równą 12,7 mm. To częsta przyczyna zamówienia niewłaściwego kolanka lub adaptera.
W układach hydraulicznych nie wolno uszczelniać każdego połączenia taśmą PTFE według jednego schematu. Przy BSPP uszczelnienie często wykonuje podkładka lub O-ring, natomiast przy BSPT środek uszczelniający pracuje na zwoju. Zawsze sprawdzam dokumentację złącza, bo sposób uszczelnienia ma wpływ na moment dokręcania i szczelność.
Najczęstsze błędy przy doborze śruby i narzynki
Najwięcej problemów bierze się z pośpiechu. Sama informacja, że element ma „pół cala”, mówi zbyt mało, aby dobrać właściwą nakrętkę lub narzynkę.
- Mylenie BSW z UNC mimo podobnej liczby zwojów.
- Traktowanie wartości TPI jak skoku w milimetrach. TPI to liczba zwojów na cal, nie odległość między zwojami.
- Dobieranie narzynki po średnicy bez sprawdzenia oznaczenia BSW albo BSF.
- Wiercenie pod gwint według przypadkowej tabeli bez uwzględnienia materiału i rodzaju gwintownika.
- Używanie gwintownika BSP do wykonania otworu pod śrubę BSW.
- Wymuszanie dokręcania, gdy nakrętka zatrzymuje się po jednym lub dwóch obrotach.
Jeżeli element stawia opór od początku, traktuję to jako sygnał ostrzegawczy, a nie problem z brakiem smaru. Smar może ułatwić montaż, ale nie naprawi niezgodnego skoku ani różnicy kąta profilu.
Jak bezpiecznie wykonać gwint wewnętrzny
Po dobraniu właściwego rozmiaru z tabeli wiercę otwór możliwie osiowo i wykonuję niewielkie fazowanie wejścia. W stali zwykle stosuję olej do gwintowania, a w aluminium dobieram środek, który nie zalepia rowków narzędzia.
Przy gwintowniku ręcznym pracuję stopniowo, co pewien obrót cofając narzędzie w celu złamania wióra. W otworze przelotowym można użyć kompletu gwintowników, a w otworze ślepym trzeba zostawić miejsce na wióry i dobrać narzędzie o odpowiednim zasięgu.
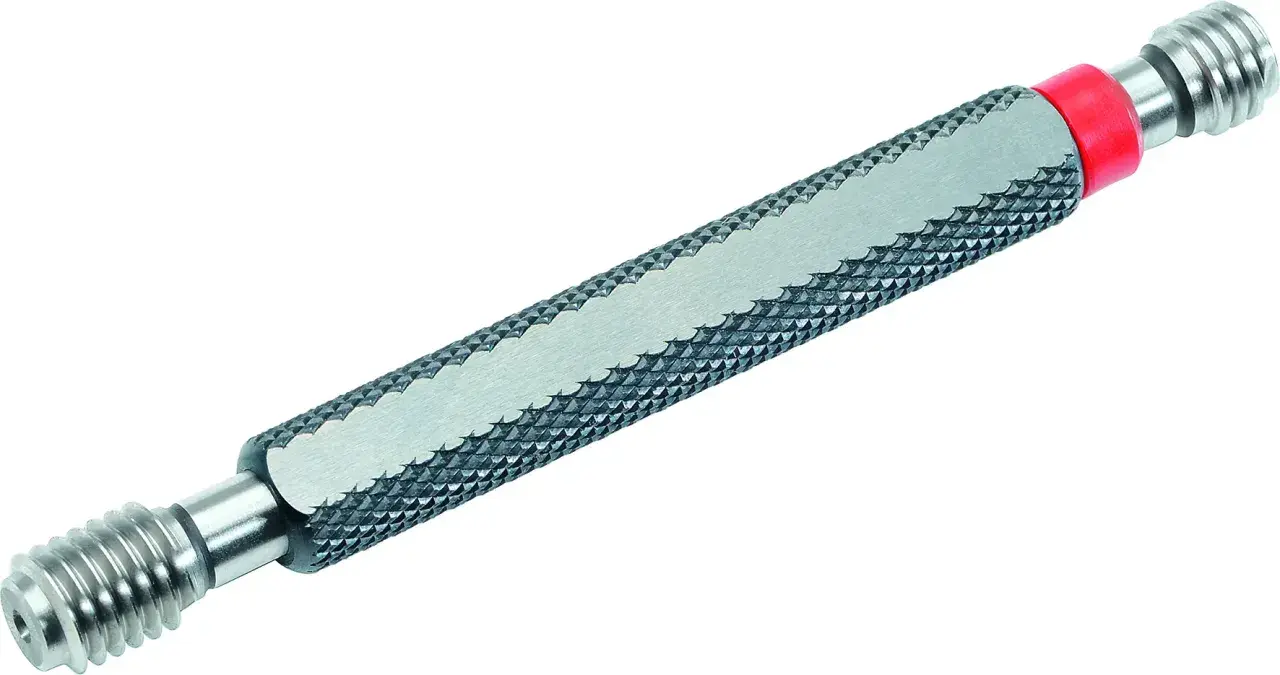
Podane w tabelach średnice wierteł traktuję jako punkt wyjścia. W miękkim materiale zbyt mały otwór zwiększa moment skrawania i ryzyko zerwania gwintu, natomiast zbyt duży zmniejsza wysokość zarysu. Po wykonaniu pierwszego elementu sprawdzam połączenie wzorcową śrubą lub sprawdzianem, zamiast oceniać efekt wyłącznie wzrokowo.
Co sprawdzić przed zamówieniem zamiennika
Przy części do starszej maszyny zapisuję pełne oznaczenie, na przykład 1/2 BSW x 2 cale, a nie samo „śruba półcalowa”. Dodatkowo notuję długość pod łbem, rodzaj łba, klasę materiału oraz to, czy część ma gwint prawy czy lewy.
Jeżeli element pracuje w przewodzie hydraulicznym, dopisuję również typ uszczelnienia i rodzaj gniazda. W wielu naprawach większe znaczenie niż sama tabela ma informacja, czy potrzebne jest BSPP, BSPT, metryczne, NPT czy specjalne złącze producenta.
Najbezpieczniejsza metoda to porównanie starej części z nowym elementem przed montażem. Gwint powinien wchodzić ręcznie przez kilka obrotów, bez klucza i bez wyczuwalnego zacięcia. Dopiero wtedy można przejść do kontrolowanego dokręcania.
Najkrótsza droga do właściwego oznaczenia
Do większości napraw wystarczą trzy dane: średnica nominalna, TPI oraz profil 55°. Jeśli wynik pasuje do BSW, wybieram odmianę zwykłą; jeśli liczba zwojów jest większa, sprawdzam BSF. Gdy element prowadzi medium, dodatkowo ustalam, czy jest to równoległy lub stożkowy BSP.
Ta procedura zajmuje kilka minut, a oszczędza uszkodzone śruby, gwintowniki i kosztowne przestoje maszyny. W przypadku nietypowego lub mocno zużytego gwintu lepiej wykonać pomiar wzornikiem i skonsultować dokumentację niż opierać się na podobieństwie wymiarów.