Gdy przyssawka nie chwyta detalu albo pompa pracuje bez przerwy, problem zwykle nie leży w samej wartości podciśnienia. Trzeba rozumieć, czym jest próżnia, jak powstaje i od czego zależy siła trzymania. Poniżej wyjaśniam to prostym językiem, ale z praktycznym odniesieniem do pneumatyki, automatyki i serwisu maszyn.
Najważniejsze fakty o próżni w układach przemysłowych
- Próżnia oznacza ciśnienie niższe od atmosferycznego, a nie całkowity brak powietrza.
- Siła chwytania zależy od różnicy ciśnień i powierzchni przyssawki.
- 0 bar na manometrze podciśnienia zwykle oznacza ciśnienie atmosferyczne, a nie próżnię absolutną.
- Eżektor korzysta ze sprężonego powietrza, natomiast pompa próżniowa odsysa gaz z układu.
- Najczęstsze problemy powodują nieszczelności, porowate materiały, zabrudzone filtry i zbyt długie przewody.
Czym jest próżnia i co oznacza podciśnienie
Próżnia to stan, w którym w zamkniętej przestrzeni znajduje się mniej cząsteczek gazu niż w otoczeniu. W technice najczęściej mówimy o próżni częściowej, czyli o ciśnieniu niższym od atmosferycznego. Próżnia doskonała, pozbawiona wszystkich cząsteczek, jest praktycznie nieosiągalna w typowym układzie przemysłowym.
W pneumatyce określenia próżnia i podciśnienie często stosuje się zamiennie. Podciśnienie nie jest jednak „siłą zasysającą” w dosłownym sensie. To przede wszystkim różnica ciśnień. Powietrze atmosferyczne naciska na detal z zewnątrz i dociska go do przyssawki, w której ciśnienie zostało obniżone.
Dla przykładu, gdy w przyssawce panuje ciśnienie absolutne 0,4 bara, a na zewnątrz mamy około 1 bara, różnica wynosi około 0,6 bara. To właśnie ona tworzy siłę potrzebną do utrzymania elementu. Ciśnienie atmosferyczne zmienia się wraz z wysokością i pogodą, dlatego identyczne ustawienie może dawać nieco inny rezultat w różnych warunkach.
Ciśnienie absolutne i względne
Najwięcej nieporozumień pojawia się przy odczycie manometru. Ciśnienie absolutne liczy się od idealnej próżni, a ciśnienie względne odnosi się do atmosfery. Manometr pokazujący 0 bar nie oznacza braku ciśnienia, tylko zwykle wyrównanie z ciśnieniem otoczenia.
| Oznaczenie | Od czego jest liczone | Przykład zastosowania |
|---|---|---|
| bar abs | Od próżni absolutnej | Dokładne pomiary i dokumentacja techniczna |
| bar wzgl. | Od ciśnienia atmosferycznego | Codzienna praca manometru |
| kPa podciśnienia | Spadek względem atmosfery | Przyssawki i układy automatyki |
Jak wytwarza się i mierzy próżnię
Podciśnienie powstaje wtedy, gdy z określonej przestrzeni usuniemy część powietrza lub innego gazu. Służy do tego pompa próżniowa albo generator eżektorowy. Pierwsze rozwiązanie pobiera gaz mechanicznie, drugie wykorzystuje szybki przepływ sprężonego powietrza i zjawisko Venturiego.
W automatyce liczy się nie tylko to, jak głęboką próżnię można osiągnąć. Równie ważna jest szybkość opróżniania układu, odporność na zabrudzenia oraz zużycie energii. Mała przyssawka z krótkim przewodem może osiągnąć wymagane podciśnienie bardzo szybko, podczas gdy duża objętość instalacji będzie potrzebować znacznie więcej czasu.
Co pokazuje miernik
Do kontroli stosuje się manometry podciśnienia, czujniki próżni oraz elektroniczne wyłączniki. W prostych układach wystarczy odczyt w kPa lub barach, ale przy szybkiej automatyce lepiej korzystać z czujnika, który może przekazać sygnał do sterownika PLC.
Przykładowo, czujnik może zatrzymać cykl, gdy podciśnienie nie osiągnie ustalonego poziomu w ciągu 0,5 sekundy. To znacznie bezpieczniejsze niż poleganie wyłącznie na czasie pracy pompy. Z mojego doświadczenia wynika, że monitorowanie wartości granicznej często rozwiązuje problemy, które wcześniej przypisywano wadliwej przyssawce.
Od czego zależy siła chwytania
W przybliżeniu siłę można oszacować ze wzoru F = Δp × A, gdzie Δp oznacza różnicę ciśnień, a A powierzchnię roboczą przyssawki. Przy podciśnieniu 60 kPa i efektywnej powierzchni 100 cm² teoretyczna siła wynosi około 600 N, czyli mniej więcej 61 kg.
To wartość idealna. W realnej maszynie trzeba odjąć straty wynikające z nieszczelności, nierówności powierzchni, przyspieszeń robota i ciężaru przewodów. Przy podnoszeniu elementów stosuje się więc zapas bezpieczeństwa, często co najmniej 2:1, a przy ruchu dynamicznym jeszcze większy.
Jakie generatory próżni stosuje się w pneumatyce
Dobór źródła podciśnienia powinien wynikać z zadania, a nie z samej maksymalnej wartości podawanej w katalogu. Innego urządzenia wymaga szybkie pobieranie szczelnych detali, a innego przenoszenie kartonu, tkaniny lub płyty o porowatej powierzchni.
Pompy próżniowe
Pompa próżniowa mechanicznie usuwa powietrze z układu. Może pracować centralnie dla wielu stanowisk albo lokalnie, bezpośrednio przy maszynie. Pompy sprawdzają się tam, gdzie potrzebna jest ciągła praca i stabilne podciśnienie, choć wymagają odpowiedniego filtrowania oraz regularnego serwisu.
Generatory eżektorowe
Eżektor tworzy próżnię dzięki przepływowi sprężonego powietrza przez dyszę. Jest mały, szybki i łatwy do zamontowania przy przyssawce. Jego wadą bywa większe zużycie sprężonego powietrza, szczególnie gdy nieszczelność powoduje ciągłą pracę generatora.
| Rozwiązanie | Mocna strona | Ograniczenie | Typowe zastosowanie |
|---|---|---|---|
| Pompa mechaniczna | Stabilna praca i dobra efektywność przy stałym obciążeniu | Większy rozmiar i konieczność konserwacji | Centralne instalacje, pakowanie, transport |
| Eżektor pneumatyczny | Małe gabaryty i szybka reakcja | Zużycie sprężonego powietrza | Roboty, chwytaki, pick and place |
| Zbiornik próżniowy | Podtrzymanie chwytu po chwilowym spadku podciśnienia | Dodatkowa objętość do opróżnienia | Detale o wysokiej wartości i układy bezpieczne |
W wielu aplikacjach stosuje się też zawór zwrotny, filtr, wyłącznik próżniowy i mały zbiornik. Taki zestaw może ograniczyć skutki krótkiego zaniku zasilania pneumatycznego, ale nie zastępuje oceny ryzyka. Przy podnoszeniu ludzi lub ciężkich elementów wymagane są rozwiązania projektowane zgodnie z konkretnymi normami i instrukcją producenta.
Gdzie próżnia pracuje w automatyce
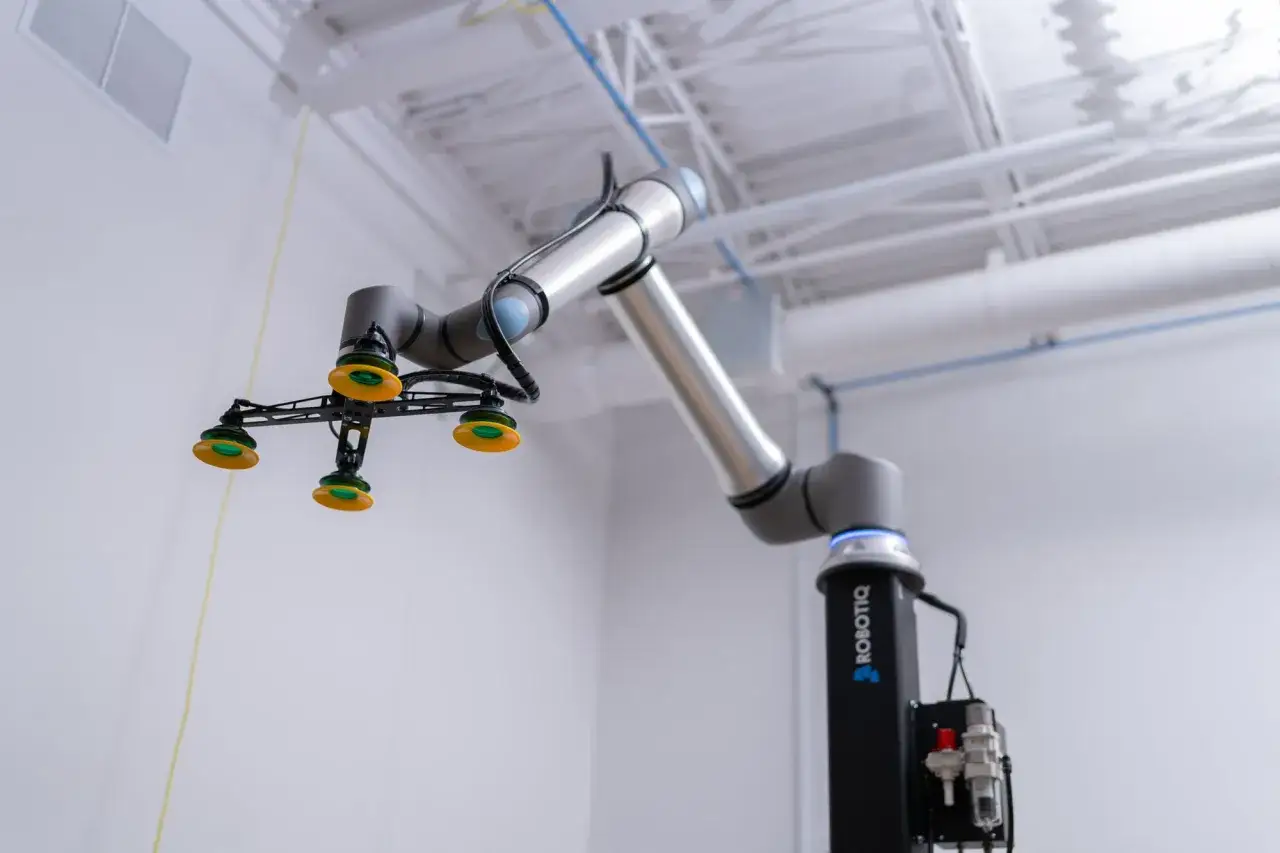
Najbardziej widoczne zastosowanie to chwytanie i przenoszenie detali. Robot może pobierać szkło, blachę, tworzywo, opakowania, płytki elektroniczne albo produkty spożywcze bez mechanicznego zacisku. Przyssawka nie musi mieć kształtu dopasowanego do całego elementu, dlatego jeden chwytak można czasem wykorzystać do wielu formatów.
Pakowanie i paletyzacja
W liniach pakujących podciśnienie służy do pobierania kartonów, folii, worków i etykiet. Przy kartonie kluczowe jest dopasowanie gumy do powierzchni, ponieważ materiał może być lekko porowaty. W takim przypadku sama głęboka próżnia nie wystarczy, jeśli generator nie zapewni odpowiedniego strumienia zasysanego powietrza.
Transport i mocowanie
Układy próżniowe pomagają także w transporcie proszków, granulatu i drobnych elementów. W warsztatach oraz zakładach produkcyjnych wykorzystuje się je do mocowania płyt, podnoszenia szyb i manipulowania arkuszami blachy.
W praktyce zawsze sprawdzam, czy materiał jest szczelny, czy powierzchnia nie ma oleju i czy detal nie ugina się pod naciskiem. Największym błędem jest dobieranie chwytaka wyłącznie do masy przedmiotu. Równie ważne są jego kształt, faktura, temperatura i kierunek ruchu.
Co najczęściej psuje działanie układu
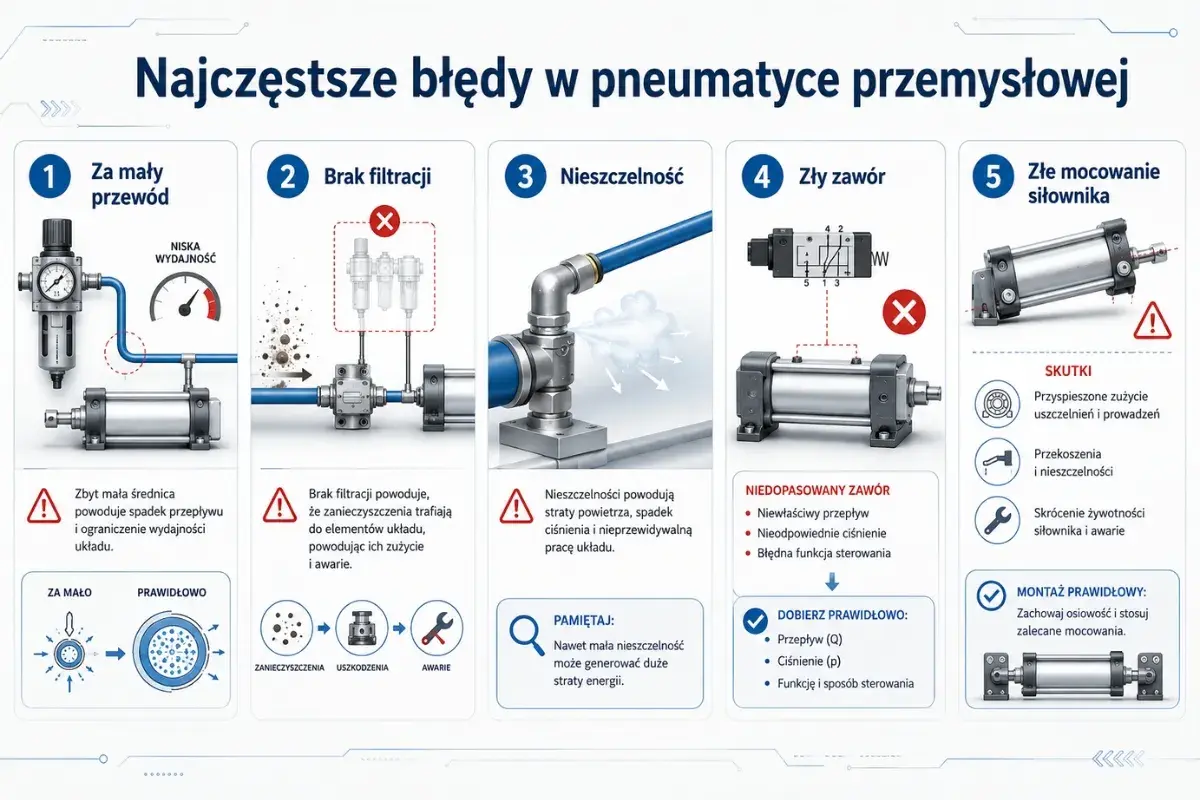
Jeżeli próżnia spada albo detal odpada, pierwszym podejrzanym często staje się pompa. Tymczasem przyczyną bywa drobna nieszczelność w złączu, pęknięty przewód lub zużyta warga przyssawki. Zanim wymienię generator, sprawdzam cały tor od źródła podciśnienia do punktu chwytania.
- Nieszczelne złącza zwiększają czas osiągania podciśnienia i zużycie energii.
- Zabrudzony filtr ogranicza przepływ i może uszkodzić pompę.
- Za długi przewód zwiększa objętość układu i opóźnia reakcję.
- Nieodpowiednia przyssawka traci kontakt na powierzchniach nierównych lub porowatych.
- Brak czujnika może pozwolić maszynie rozpocząć ruch mimo niepewnego chwytu.
Nie należy też mylić maksymalnego podciśnienia z wydajnością ssania. Wartość końcowa mówi, jak niskie ciśnienie można osiągnąć przy szczelnym układzie. Wydajność określa natomiast, jak dobrze urządzenie radzi sobie z napływem powietrza przez szczeliny. Przy kartonie lub tkaninie to często właśnie wydajność przepływu decyduje o powodzeniu.
Przeczytaj również: Auto ściąga w prawo po geometrii? Sprawdź, co jest przyczyną
Prosta kontrola przed wymianą części
- Oczyść przyssawkę i sprawdź, czy guma nie jest stwardniała.
- Skontroluj filtr oraz kierunek jego montażu.
- Obejrzyj przewody i złącza, szczególnie w miejscach zginania.
- Zmierz czas osiągania wymaganego podciśnienia.
- Porównaj wynik z pustym układem i z rzeczywistym detalem.
Jeśli układ działa dobrze bez detalu, ale traci podciśnienie po przyłożeniu przyssawki, problem zwykle dotyczy powierzchni, uszczelnienia albo doboru chwytaka. Gdy podciśnienie nie powstaje już na wejściu, trzeba skupić się na generatorze, zaworach i zasilaniu sprężonym powietrzem.
Jak dobrać układ próżniowy do konkretnej maszyny
Najpierw określam masę detalu, liczbę przyssawek, kierunek podnoszenia i przyspieszenie robota. Potem sprawdzam materiał oraz jego szczelność. Dopiero na tej podstawie dobieram średnicę przyssawki, wymagane podciśnienie, wydajność generatora i przekrój przewodów.
Przy szczelnych, gładkich elementach można skupić się na szybkim osiąganiu wysokiego podciśnienia. Przy powierzchniach chropowatych lub porowatych ważniejszy będzie duży przepływ kompensujący nieszczelność. Czasem większa przyssawka i niższe podciśnienie daje stabilniejszy efekt niż mała przyssawka pracująca na granicy możliwości.
Nie oszczędzałbym na filtracji, szczególnie przy kartonie, pyle, oleju lub drobnych opiłkach. Koszt filtra jest niewielki w porównaniu z naprawą pompy, przestojeм linii albo uszkodzonym detalem. Dobrze zaprojektowany układ powinien mieć również łatwo dostępne punkty pomiarowe, aby serwisant mógł szybko sprawdzić, gdzie powstaje strata.
Co naprawdę trzeba zapamiętać o próżni
Próżnia w pneumatyce to po prostu obniżone ciśnienie gazu, wykorzystywane do chwytania, mocowania, transportu i sterowania. O skuteczności nie decyduje jedna liczba z katalogu, lecz współpraca generatora, przewodów, filtrów, zaworów, przyssawki i powierzchni detalu.
Jeżeli układ ma działać niezawodnie, zacznij od pomiaru i lokalizacji strat. Dopiero później wymieniaj pompę lub zwiększaj nastawy. W większości przypadków największą poprawę daje usunięcie nieszczelności, skrócenie przewodów i dobranie przyssawki do rzeczywistego materiału, a nie do idealnego testowego elementu.